Savoir-faire & technologie
Un bureau d'études et un atelier, au même endroit
Depuis 1986, nous partons de n'importe quel support — une photo, un dessin technique, ou simplement l'explication de votre besoin — et nous allons jusqu'à la pièce finie.
Étape 01
Le bureau d'études
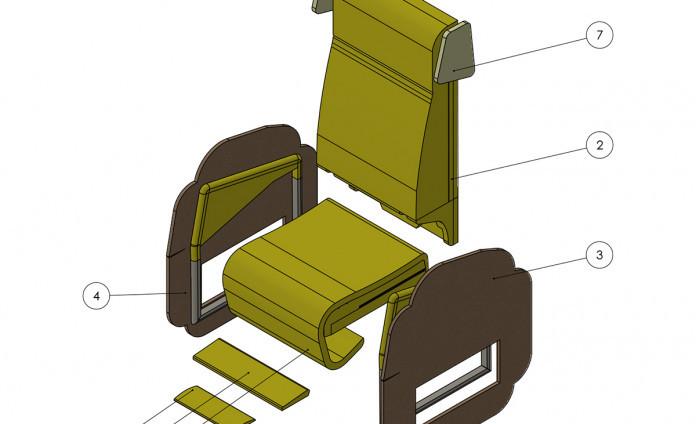
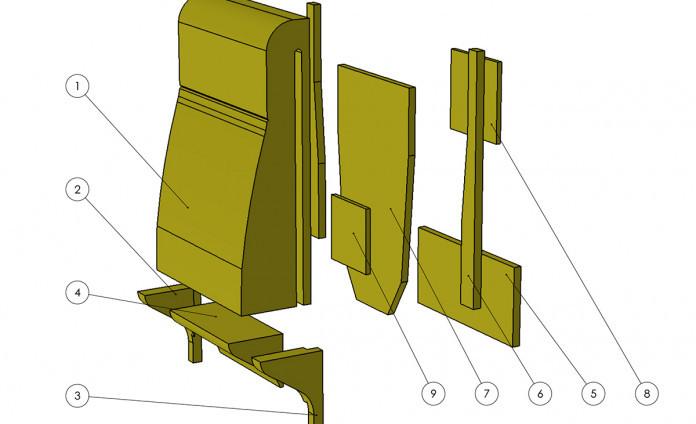
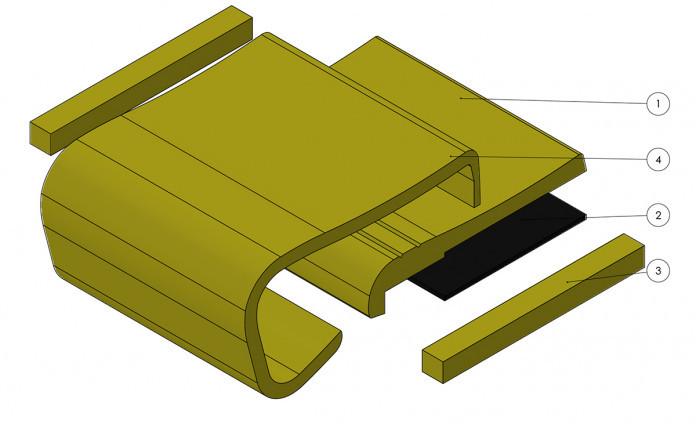
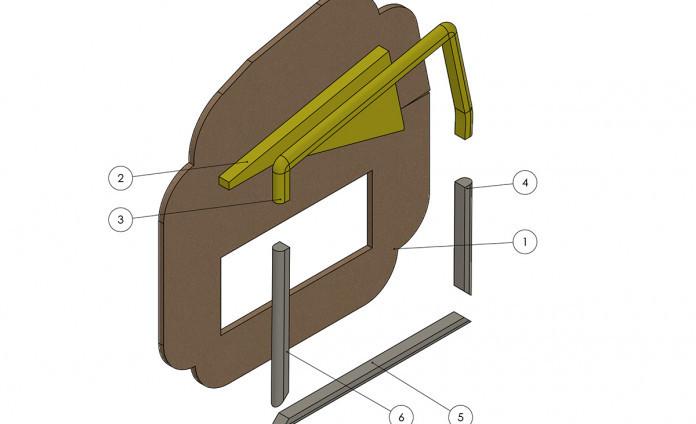
Nous déterminons la mousse qui convient à votre usage réel, puis chaque élément du projet est défini dans nos locaux avant de partir en fabrication.
Une photo, un croquis sur un coin de table, un plan DXF : le point de départ nous importe peu. Ce qui compte, c'est de comprendre comment la pièce sera utilisée — qui s'assoit, combien d'heures par jour, dans quel cadre réglementaire.
C'est là que se joue l'essentiel du résultat : une densité mal choisie se voit au bout de six mois, pas à la livraison.
Étape 02
La production
Nous sélectionnons la mousse, puis la technique de fabrication qui tient ensemble la norme, le confort et votre budget.
Chaque étape est définie avant de lancer : débit, refente, contour, biseau, collage, finition. L'ordre n'est pas indifférent — il conditionne la précision finale et la quantité de chute.
Pour une série, nous validons un prototype avant de lancer la production.
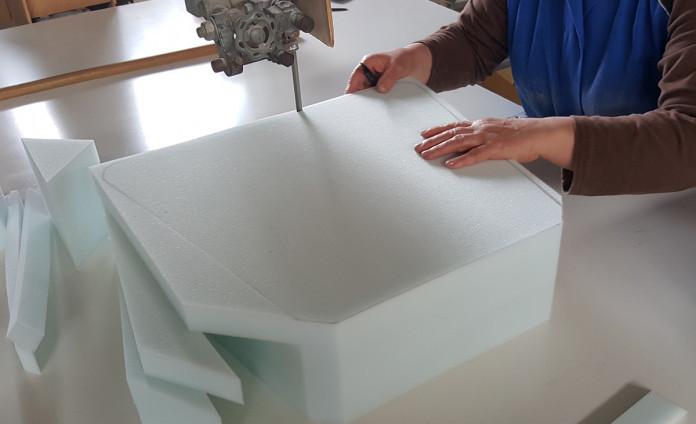
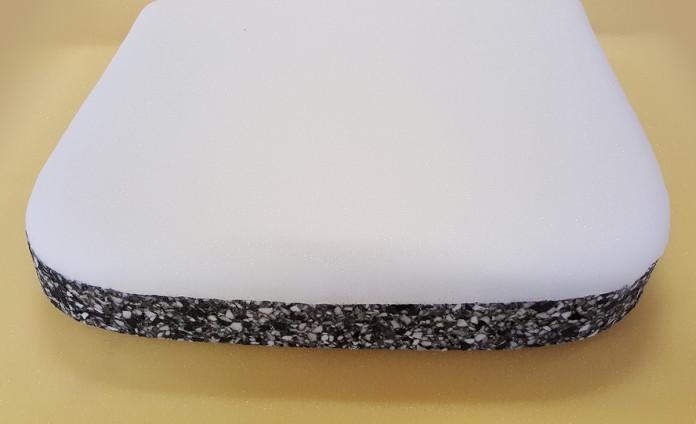
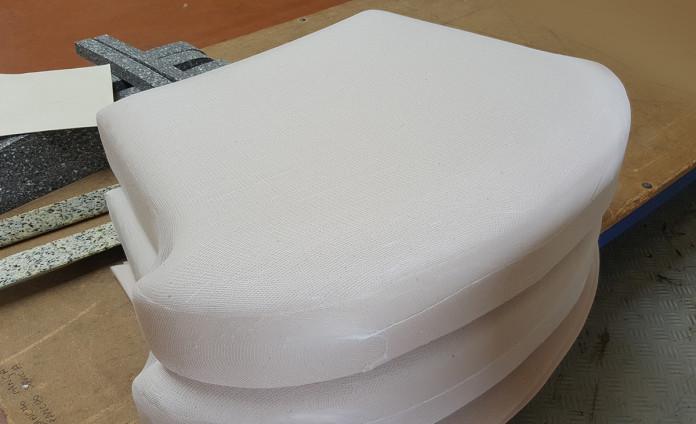
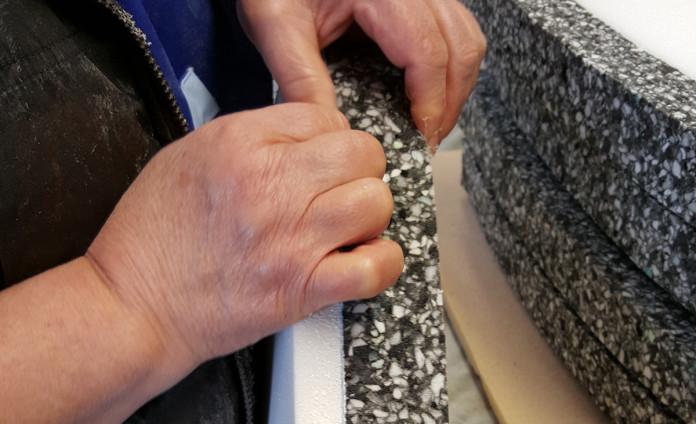
Notre unité de fabrication
Sept postes, du bloc brut à la pièce finie
Chaque machine répond à un besoin précis. C'est leur enchaînement qui fait la différence entre une découpe correcte et une pièce qui tient dix ans.
- 01
Refente horizontale
Plaques d'épaisseur constante
Coupeuse horizontale à système de bande. Le réglage manuel du bandage de lame, entre −1 et +5 degrés, donne des épaisseurs de plaque précises et répétables sur les densités légères à moyennes.
- 02
Refente verticale automatique
Coupes rectangulaires de précision
Machine IS-M à lame soudée vrillée à 180°, qui coupe dans les deux sens et divise le temps de découpe. Un coussin d'air permet de manipuler les grands blocs, et la demi-table gauche sert de table tournante pour les coupes rectangulaires.
- 03
Contour numérique
Formes libres sans marque
Lame oscillante OFS-222, sans point de rotation inversée : le contour sort net, exempt de marques. C'est l'outil des pièces techniques exigeantes et des mousses à forte densité.
- 04
Biseautage
Chants en biais et motifs
Unité de coupe verticale pivotant à 45° dans les deux sens, pour biseauter et créer des motifs. Hauteur de bloc jusqu'à 400 mm, 650 mm en configuration haute.
- 05
Meulage
Rayons et arêtes adoucies
Rognage des blocs et réalisation des rayons. C'est l'étape qui donne à une arête vive la rondeur attendue sous la housse.
- 06
Mise en forme par déformation
Galbes et volumes
Poste de mise en forme des blocs par déformation.
- 07
Collage
Assemblages multi-densités
Assemblage de plusieurs mousses dans une même pièce, à la colle à base d'eau. Finition propre, et pas de solvant dans l'atelier.
L'atelier
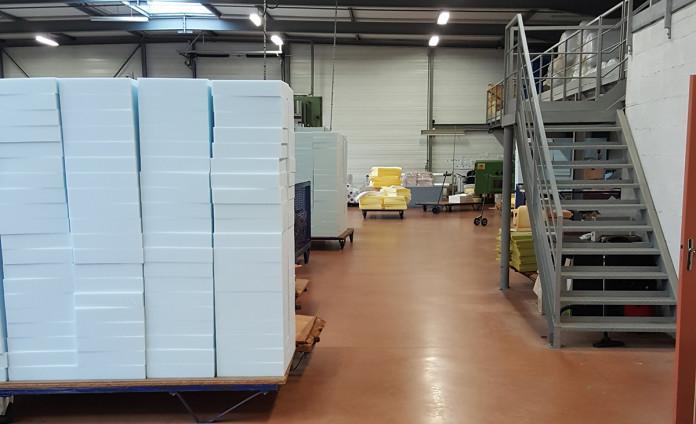
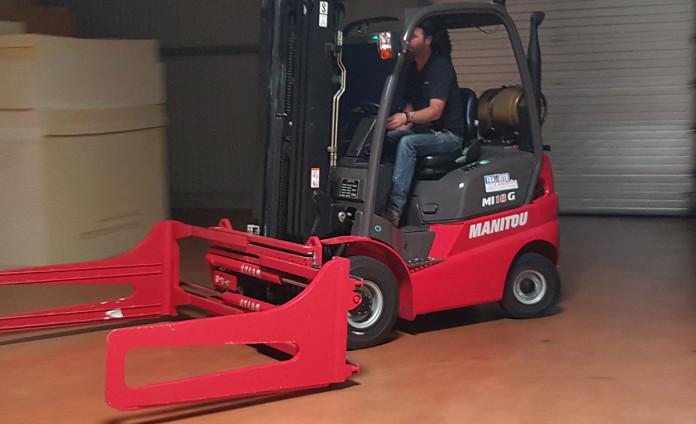
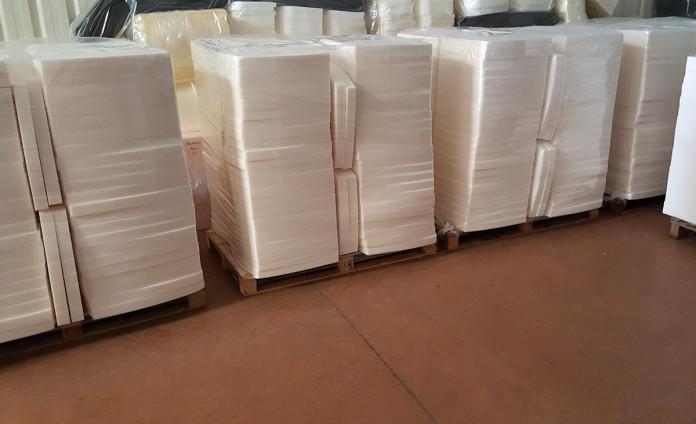
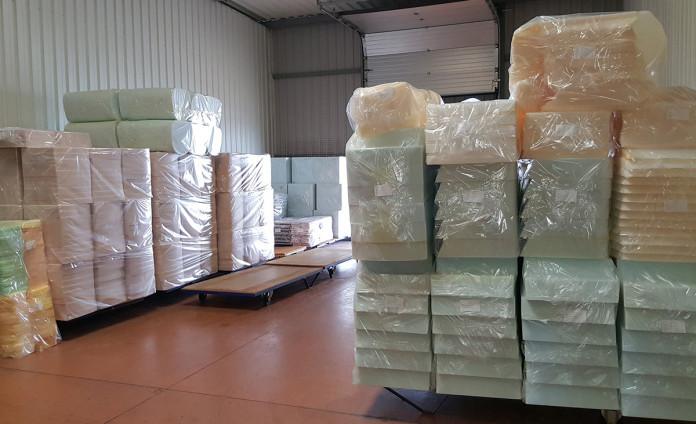
Dracy-le-Fort, Bourgogne Sud
Bureau d'études, production, stockage et expédition sur un seul site. Rien n'est sous-traité entre la conception et le quai.
Un projet à chiffrer ?
Décrivez-le à notre bureau d'études : un technicien vous rappelle sous 48 heures ouvrées.